Flange management assembly merupakan salah satu tahapan penting dalam pekerjaan piping dan mechanical maintenance. Sambungan flange memungkinkan pipa, valve, equipment, dan komponen lainnya dihubungkan sekaligus tetap dapat dibongkar ketika diperlukan pekerjaan inspeksi atau maintenance.
Namun, pemasangan flange bukan sekadar mempertemukan dua flange kemudian mengencangkan baut.
Kondisi flange face, alignment, gasket, stud bolt, bolt tightening sequence, dan bolt load semuanya dapat memengaruhi integritas flange joint. Kesalahan pada salah satu tahapan dapat meningkatkan risiko leakage, kerusakan gasket, atau masalah pada sambungan saat sistem beroperasi.
Karena itu, flange assembly perlu dilakukan dengan prosedur yang terkontrol dan disesuaikan dengan spesifikasi joint serta prosedur pekerjaan yang berlaku.
Apa Itu Flange Assembly?
Flange assembly adalah proses menyatukan dua flange atau komponen berflange dengan menggunakan gasket dan fastener untuk membentuk sambungan mekanis yang dapat mempertahankan sealing selama kondisi operasi.
Dalam praktiknya, flange assembly dapat melibatkan beberapa aktivitas:
- Pemeriksaan flange
- Pemeriksaan flange face
- Pemeriksaan alignment
- Persiapan gasket
- Pemasangan gasket
- Pemasangan stud bolt dan nut
- Bolt tightening
- Torque tightening atau bolt tensioning
- Final inspection
- Dokumentasi
Flange assembly menjadi bagian dari flange management secara keseluruhan.
Baca juga: [Flange Management: Pengertian, Prosedur, dan Pentingnya untuk Integritas Piping].
Mengapa Flange Assembly Harus Dilakukan dengan Benar?
Tujuan utama flange management assembly adalah menghasilkan sambungan yang mampu mempertahankan kondisi leak-tight sesuai dengan desain dan kondisi operasi.
Sambungan flange dapat mengalami masalah jika:
- flange tidak aligned
- flange face mengalami kerusakan
- gasket tidak sesuai
- gasket tidak terpasang dengan benar
- bolt load tidak merata
- torque tidak sesuai
- stud bolt mengalami kerusakan
- tightening sequence tidak tepat
- permukaan joint tidak bersih
Masalah tersebut dapat menyebabkan gasket tidak menerima compression secara sesuai atau distribusi beban pada flange menjadi tidak merata.
Karena itu, proses assembly perlu memperhatikan keseluruhan joint, bukan hanya tahap pengencangan baut.
Komponen Utama Flange Assembly
Sebelum melakukan assembly, beberapa komponen utama perlu diperiksa.
1. Flange
Flange merupakan komponen yang menyediakan permukaan sambungan antara dua bagian sistem.
Hal yang perlu diperiksa antara lain:
- ukuran flange
- pressure class
- material
- flange face
- bolt hole
- kondisi permukaan
- kerusakan fisik
- korosi
- deformasi
Flange yang mengalami kerusakan pada sealing surface perlu dievaluasi sebelum digunakan kembali.
2. Gasket
Gasket berada di antara dua flange dan membantu membentuk sealing pada sambungan.
Pemilihan gasket perlu mengikuti spesifikasi engineering dan kondisi operasi.
Beberapa hal yang perlu diperhatikan:
- jenis gasket
- ukuran gasket
- material
- rating
- kondisi gasket
- posisi pemasangan
Gasket yang salah ukuran atau mengalami kerusakan dapat mengganggu proses sealing.
3. Stud Bolt dan Nut
Stud bolt dan nut berfungsi menghasilkan gaya penjepit pada flange joint.
Pemeriksaan dapat meliputi:
- ukuran
- material/grade
- thread
- kondisi fisik
- korosi
- kondisi nut
- lubrication
Bolt yang rusak atau tidak sesuai spesifikasi sebaiknya tidak digunakan sebelum mendapatkan evaluasi yang sesuai.
4. Flange Face
Flange face merupakan bagian yang sangat penting karena berhubungan langsung dengan gasket.
Permukaan flange perlu diperiksa dari kemungkinan:
- goresan
- corrosion
- pitting
- dent
- deformasi
- kotoran
- kerusakan sealing surface
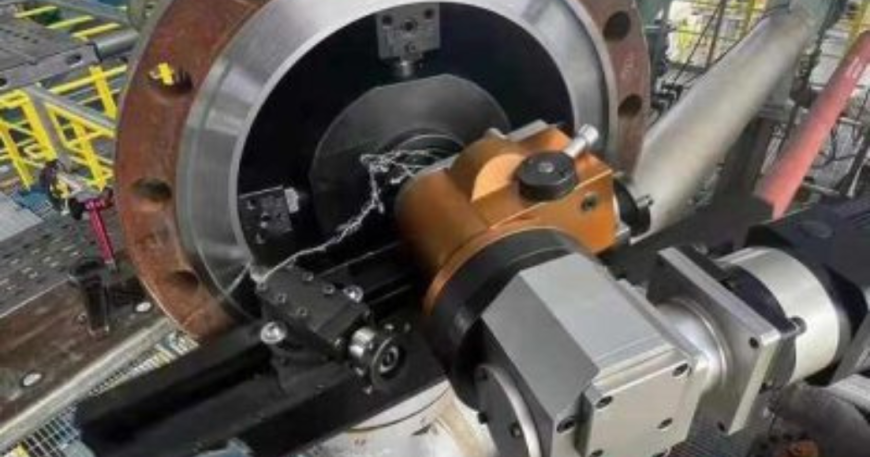
Jika kondisi flange face tidak memenuhi kebutuhan joint, pekerjaan flange facing machining atau perbaikan lainnya dapat dipertimbangkan sesuai hasil inspeksi.
Prosedur Flange Assembly
Berikut tahapan umum yang dapat digunakan sebagai kerangka flange assembly.
Catatan: prosedur aktual harus mengikuti engineering specification, manufacturer instruction, project specification, applicable code/standard, dan prosedur keselamatan yang berlaku di lokasi pekerjaan.
1. Review Drawing dan Joint Specification
Sebelum pekerjaan dimulai, tim perlu mengetahui spesifikasi flange joint.
Informasi yang dapat diperiksa antara lain:
- line number
- flange size
- pressure class
- flange type
- gasket type
- bolt specification
- target torque atau bolt load
- tightening procedure
Untuk proyek dengan banyak flange, identifikasi joint juga penting agar setiap sambungan dapat ditelusuri.
2. Inspect Flange
Periksa kedua flange sebelum assembly.
Pastikan tidak terdapat kerusakan yang dapat mengganggu sealing.
Periksa khususnya:
- flange face
- bolt hole
- flange edge
- corrosion
- scratches
- pitting
- deformation
Jika ditemukan kerusakan, jangan langsung melakukan assembly sebelum kondisi tersebut dievaluasi.
3. Clean Flange Face
Flange face harus berada dalam kondisi yang sesuai sebelum gasket dipasang.
Bersihkan:
- debu
- kotoran
- karat lepas
- sisa material
- grease yang tidak diperlukan
- benda asing
Jenis metode pembersihan harus disesuaikan dengan kondisi flange dan prosedur pekerjaan.
4. Check Flange Alignment
Sebelum gasket dipasang, alignment perlu diperiksa.
Dua flange yang akan disambungkan harus berada pada posisi yang sesuai.
Beberapa kondisi yang perlu diperhatikan:
- center alignment
- angular alignment
- parallelism
- flange gap
- bolt hole alignment
Jangan menggunakan stud bolt sebagai alat untuk menarik dua flange yang mengalami misalignment secara berlebihan.
Jika terdapat misalignment yang signifikan, penyebabnya perlu diperiksa terlebih dahulu.
5. Install Gasket
Setelah flange siap dan alignment telah diperiksa, gasket dapat dipasang.
Pastikan:
- gasket sesuai spesifikasi
- gasket tidak rusak
- gasket berada di posisi yang benar
- gasket tidak terlipat
- gasket tidak bergeser saat flange ditutup
Untuk gasket tertentu, pemasangan juga perlu memperhatikan orientation atau installation requirement dari manufacturer.
Gasket sebaiknya ditangani dengan hati-hati untuk mencegah kerusakan sebelum assembly selesai.
6. Install Stud Bolt dan Nut
Stud bolt kemudian dipasang pada bolt hole.
Pastikan:
- jumlah bolt sesuai
- ukuran sesuai
- grade sesuai
- thread dalam kondisi baik
- nut sesuai
- posisi bolt benar
Lubrication juga perlu mengikuti prosedur yang ditentukan karena kondisi friction dapat memengaruhi hubungan antara torque dan bolt preload.
7. Hand Tightening
Setelah semua stud bolt terpasang, nut dapat diposisikan dan dikencangkan secara awal.
Tujuannya adalah memastikan flange dan gasket tetap berada pada posisi yang sesuai sebelum controlled tightening dilakukan.
Pada tahap ini, alignment kembali dapat diperiksa jika diperlukan.
8. Controlled Bolt Tightening
Ini merupakan salah satu tahapan terpenting dalam flange assembly.
Pengencangan baut perlu dilakukan berdasarkan prosedur dan target yang telah ditentukan.
Metode yang dapat digunakan antara lain:
- hydraulic torque wrench
- manual torque wrench
- hydraulic bolt tensioner
- metode controlled bolting lainnya
Untuk flange dengan jumlah bolt tertentu, tightening sequence digunakan agar beban dapat didistribusikan secara lebih terkendali.
Mengapa Tightening Sequence Penting?
Jika baut dikencangkan secara tidak terkontrol, beban dapat terkonsentrasi pada area tertentu.
Akibatnya, compression gasket dapat menjadi tidak merata.
Secara umum, tightening dilakukan secara bertahap berdasarkan sequence yang telah ditentukan.
Contohnya:
Initial Pass → Intermediate Pass → Final Pass
Namun, nilai torque atau tension dan jumlah pass harus mengikuti prosedur engineering yang berlaku untuk joint tersebut.
ASME PCC-1 merupakan salah satu referensi yang membahas prinsip assembly pressure-boundary bolted flange joints, termasuk aspek bolt tightening, tensioning, sequencing, gasket, alignment, dan troubleshooting joint. ASME PCC-1 – Pressure Boundary Bolted Flange Joint Assembly
Torque Tightening vs Bolt Tensioning
Dalam controlled bolting, dua metode yang umum digunakan adalah torque tightening dan bolt tensioning.
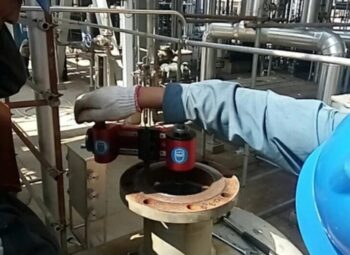
Hydraulic Torque Wrench
Hydraulic torque wrench menghasilkan gaya putar pada nut berdasarkan target torque.
Metode ini banyak digunakan untuk berbagai pekerjaan flange dan mechanical bolting.
Keuntungan penggunaannya antara lain:
- controlled torque
- pekerjaan lebih cepat dibandingkan manual tightening untuk aplikasi tertentu
- cocok untuk berbagai ukuran bolt
- dapat digunakan pada pekerjaan maintenance dan shutdown
Namun, hubungan antara torque dan preload dipengaruhi oleh kondisi friction, lubrication, thread, dan faktor lainnya.
Hydraulic Bolt Tensioner
Bolt tensioner bekerja dengan memberikan gaya tarik secara axial pada stud bolt.
Metode ini dapat digunakan pada aplikasi yang membutuhkan controlled bolt load dengan konfigurasi dan clearance yang sesuai.
Pemilihan antara torque dan tensioning harus mempertimbangkan:
- ukuran bolt
- ruang kerja
- konfigurasi flange
- target bolt load
- prosedur proyek
- kondisi joint
- akses peralatan
Baca juga: Flange Bolt Torque vs Bolt Tensioning: Apa Perbedaannya?
9. Final Inspection
Setelah proses tightening selesai, lakukan pemeriksaan akhir.
Hal yang dapat diperiksa antara lain:
- kondisi flange
- gasket position
- bolt installation
- nut position
- hasil tightening
- alignment
- joint identification
Jika proyek membutuhkan dokumentasi torque atau tension, hasil pekerjaan juga perlu dicatat.
10. Documentation
Dokumentasi membantu menjaga traceability pekerjaan flange.
Informasi yang dapat dicatat antara lain:
| Data | Contoh Informasi |
|---|---|
| Joint ID | Identifikasi flange |
| Line Number | Nomor line |
| Flange Size | Ukuran flange |
| Pressure Class | Rating flange |
| Gasket | Jenis dan ukuran |
| Bolt | Size dan specification |
| Torque | Nilai tightening |
| Tension | Jika menggunakan tensioner |
| Date | Tanggal pekerjaan |
| Technician | Pelaksana |
| Status | Completed / Inspection |
Untuk pekerjaan shutdown atau turnaround dengan jumlah flange yang besar, dokumentasi seperti ini dapat membantu proses tracking dan final verification.
Kesalahan yang Sering Terjadi Saat Flange Assembly
Berikut beberapa kesalahan yang perlu dihindari.
1. Mengabaikan Kondisi Flange Face
Flange yang terlihat secara fisik masih baik belum tentu memiliki sealing surface yang sesuai.
Kerusakan kecil pada sealing surface perlu dievaluasi karena dapat berhubungan dengan performa gasket.
2. Memasang Gasket Tanpa Memeriksa Spesifikasi
Gasket harus sesuai dengan kebutuhan joint.
Kesalahan pemilihan gasket dapat meningkatkan risiko leakage.
3. Memaksa Flange yang Misalignment
Bolt sebaiknya bukan digunakan sebagai alat utama untuk menarik flange yang mengalami misalignment secara berlebihan.
Alignment perlu diperbaiki berdasarkan prosedur pekerjaan.
4. Mengencangkan Bolt Tanpa Sequence
Pengencangan tanpa sequence yang tepat dapat menyebabkan distribusi bolt load yang tidak diinginkan.
5. Menggunakan Torque Value Tanpa Memeriksa Basis Perhitungannya
Nilai torque tidak seharusnya diperlakukan sebagai angka universal untuk semua flange.
Torque harus mengikuti engineering specification atau prosedur yang berlaku dan mempertimbangkan kondisi joint serta fastener.
6. Tidak Mendokumentasikan Pekerjaan
Tanpa dokumentasi, tim akan kesulitan melakukan traceability ketika terjadi masalah atau ketika joint perlu diperiksa kembali.
Flange Assembly pada Plant Shutdown
Flange assembly menjadi pekerjaan yang sangat penting saat plant shutdown dan turnaround.
Dalam kondisi normal, jumlah joint yang dikerjakan mungkin masih dapat dikelola oleh tim maintenance internal.
Namun, saat shutdown, jumlah flange yang harus:
- dibuka
- diperiksa
- dibersihkan
- diperbaiki
- dipasang kembali
- dikencangkan
- didokumentasikan
dapat meningkat secara signifikan.
Karena itu, shutdown flange assembly membutuhkan perencanaan yang lebih terstruktur.
Alur sederhananya:
Joint Identification
↓
Disassembly
↓
Inspection
↓
Repair / Flange Facing jika diperlukan
↓
Gasket Replacement
↓
Assembly
↓
Controlled Bolting
↓
Inspection
↓
Documentation
Pendekatan tersebut membantu tim maintenance menjaga pekerjaan tetap terorganisir selama window shutdown.
Hubungan Flange Assembly dengan Flange Management
Flange assembly sebenarnya hanya salah satu bagian dari flange management.
Jika digambarkan:
Flange Management
→ Identification
→ Inspection
→ Alignment
→ Gasket Management
→ Flange Assembly
→ Controlled Bolting
→ Inspection
→ Documentation
Dengan demikian, keberhasilan flange joint tidak hanya ditentukan oleh seberapa kuat baut dikencangkan.
Flange condition + alignment + gasket + bolt + tightening method + documentation perlu dikelola sebagai satu kesatuan.
Kapan Membutuhkan Jasa Controlled Bolting?
Untuk flange joint dengan ukuran besar, jumlah banyak, critical application, atau pekerjaan shutdown dengan waktu terbatas, perusahaan dapat membutuhkan dukungan controlled bolting.
Rental Bolting Indonesia menyediakan berbagai solusi untuk pekerjaan bolting, termasuk kebutuhan hydraulic torque wrench dan bolt tensioning.
Metode yang digunakan dapat disesuaikan dengan:
- ukuran bolt
- jumlah flange
- ruang kerja
- target bolt load
- jenis joint
- prosedur proyek
- kondisi lapangan
Selain controlled bolting, pekerjaan flange juga dapat membutuhkan flange facing machining apabila sealing surface mengalami kerusakan dan hasil inspeksi menunjukkan perlunya perbaikan.
Rental Bolting Indonesia untuk Flange Assembly
Flange assembly yang dilakukan secara terkontrol dapat membantu perusahaan mengurangi risiko masalah pada flange joint dan meningkatkan konsistensi pekerjaan maintenance.
Rental Bolting Indonesia dapat mendukung kebutuhan pekerjaan yang berkaitan dengan:
- Flange management
- Flange assembly
- Controlled bolting
- Hydraulic torque wrench
- Bolt tensioning
- Flange facing machining
- Maintenance
- Plant shutdown
- Turnaround
Setiap pekerjaan flange management tetap perlu ditentukan berdasarkan kondisi aktual di lapangan, spesifikasi joint, engineering requirement, dan prosedur keselamatan yang berlaku.
Butuh Dukungan Flange Assembly dan Controlled Bolting?
Jika Anda sedang mempersiapkan maintenance, plant shutdown, turnaround, commissioning, atau pekerjaan piping, Rental Bolting Indonesia dapat membantu menyediakan solusi peralatan dan jasa yang sesuai dengan kebutuhan pekerjaan.
Siapkan informasi seperti ukuran flange, ukuran bolt, jumlah joint, lokasi pekerjaan, metode tightening yang dibutuhkan, dan target waktu pengerjaan untuk membantu proses evaluasi kebutuhan.
Hubungi Rental Bolting Indonesia untuk konsultasi flange assembly, controlled bolting, hydraulic torque wrench, bolt tensioning, dan flange management.